

Cách nhanh nhất để kết thúc một buổi sáng cắt dây là đặt sai dây chuyền thay thế. Trong ngôn ngữ hàng ngày, “lưỡi dao” trên cưa máy có nghĩa là thanh kim loại dài, nhưng dây xích cũng quan trọng không kém. Đo lưỡi cưa xích đúng cách có nghĩa là ghi lại chiều dài thanh dẫn hướng cộng với ba số xích: bước, thước đo và số mắt xích dẫn động. Nhận được bốn số đó và phần thay thế chính xác không còn là dự đoán nữa.
Đo chiều dài thanh dẫn hướng
Chiều dài thanh dẫn hướng là chiều dài cắt hiệu quả chứ không phải tổng chiều dài vật lý của thanh thép. Đặt cưa trên mặt bàn ổn định và đo từ đầu thanh trở lại điểm mà thanh đi vào thân cưa. Không bao gồm các khe lắp hoặc phần đuôi ẩn bên trong đầu nguồn. Trên hầu hết các máy cưa, khoảng cách này là số nguyên hoặc một nửa tính bằng inch, chẳng hạn như 16, 18, 20 hoặc 22 inch. Nếu bạn nhận được 17,5 inch thì kích thước danh nghĩa thường là 18 inch.
Nhiều thanh có chiều dài được in hoặc đóng dấu ở đuôi, thường ở phía đối diện với người điều khiển. Làm sạch chân đế của thanh trước khi kiểm tra; mùn cưa có thể che giấu nó. Nếu tem bị mòn, phương pháp đo băng và đo là phương pháp dự phòng đáng tin cậy duy nhất. Chiều dài thanh không tự xác định xích, vì vậy bạn vẫn cần bước xích, thước đo và số lượng liên kết dẫn động.
Kiểu mũi cũng quan trọng khi bạn chọn thanh dẫn hướng. Thanh mũi cứng có mũi chắc chắn, thanh nhiều lớp sử dụng nhiều lớp thép và thanh mũi đĩa xích có thể thay thế cho phép bạn hoán đổi mũi đã mòn thay vì thay toàn bộ thanh. Biết chiều dài của bạn sẽ thu hẹp các tùy chọn và thanh mũi đĩa xích có thể thay thế là một lựa chọn thiết thực nếu bạn muốn bảo dưỡng phần đầu.
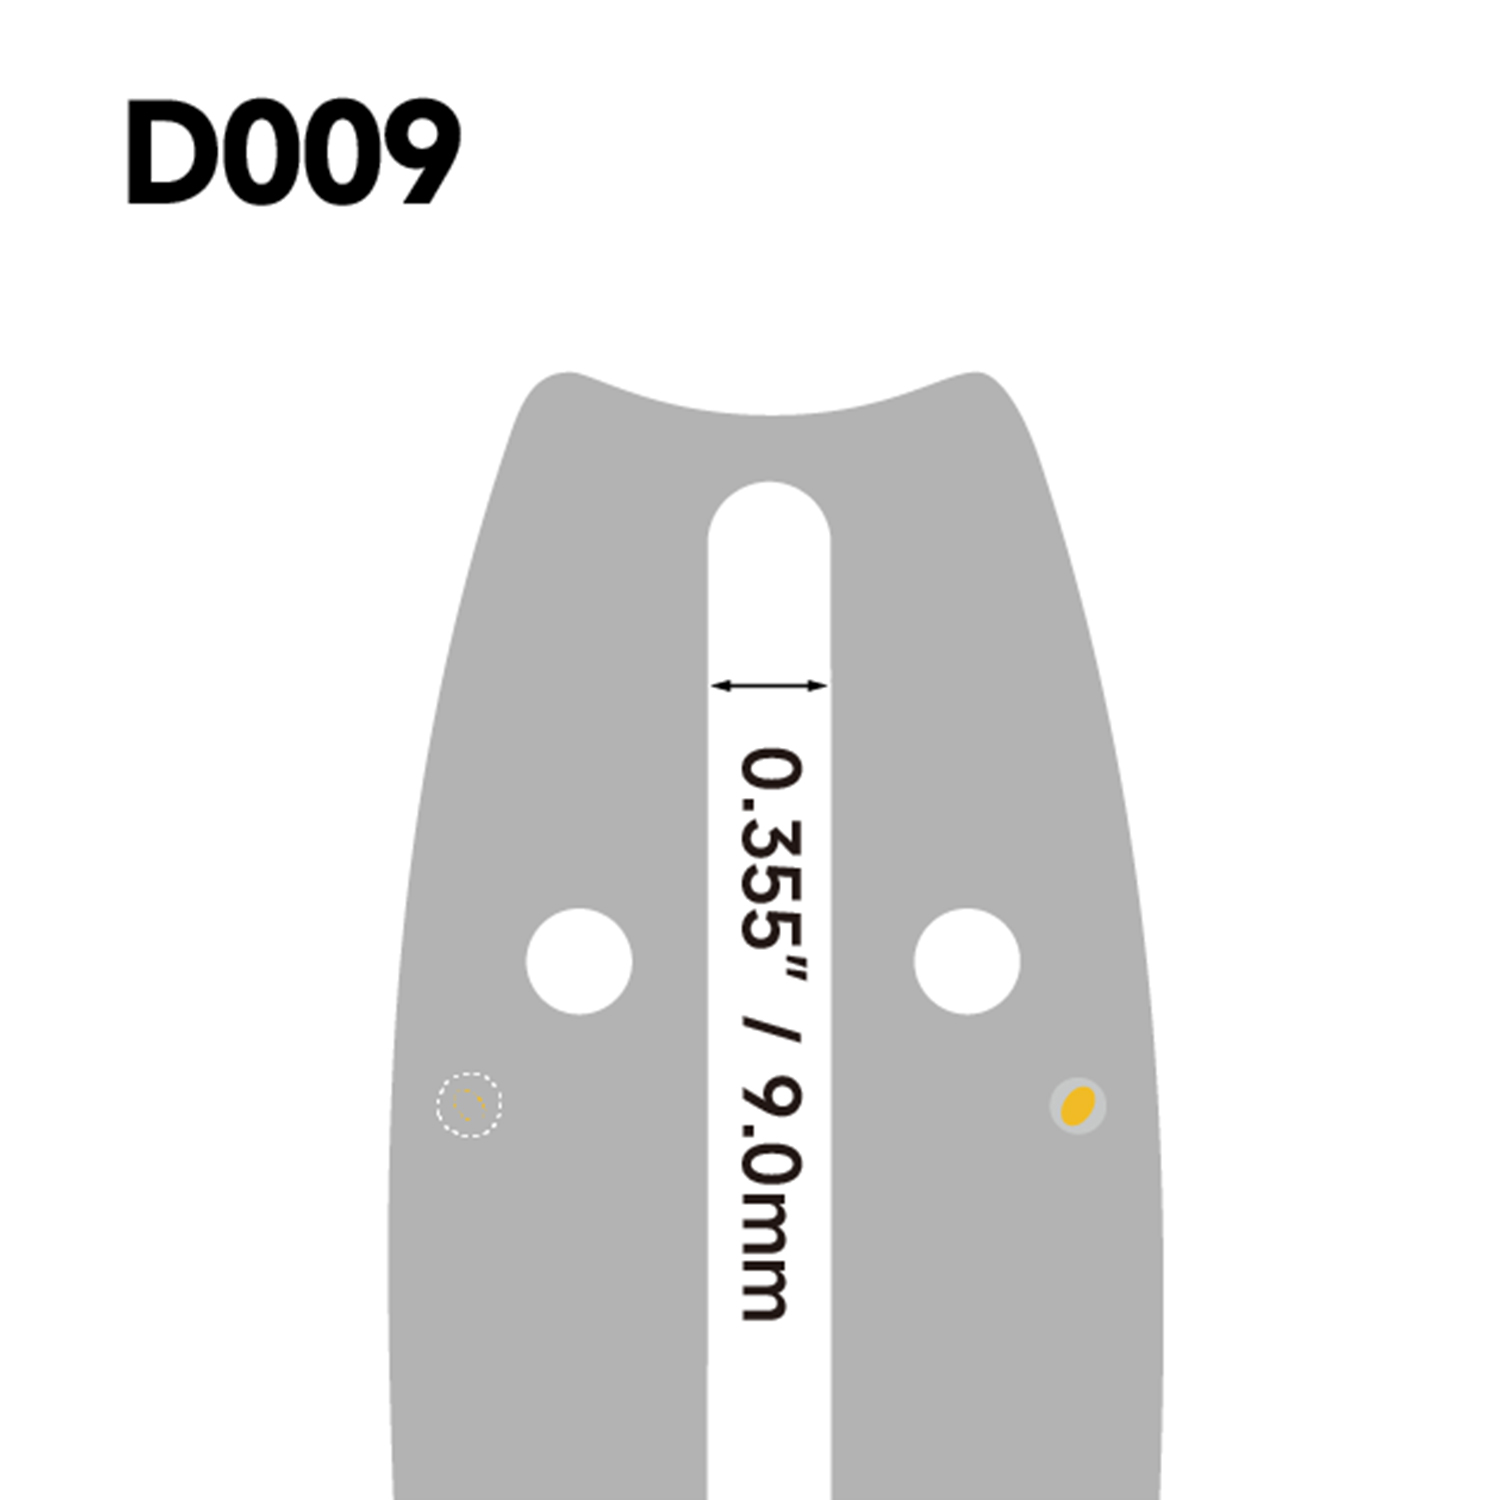 Thanh dẫn hướng mũi bánh xích có thể thay thế cho cưa xích Một sự lựa chọn thiết thực khi bạn muốn bảo trì đầu tip mà không cần thay thế toàn bộ thanh. Kiểu mũi này phù hợp với công việc thường xuyên và kết hợp với cách đo cao độ đã giải thích ở trên. Xem sản phẩm →
Đo bước xích
Bước xích là khoảng cách giữa ba đinh tán liên tiếp bất kỳ chia cho hai. Con số này khớp với xích với bánh xích dẫn động và bánh xích mũi thanh. Để đo nó, hãy sử dụng thước cặp và đặt các chốt vào tâm của đinh tán thứ nhất và thứ ba theo dãy ba đinh. Cách đọc đó bao gồm hai độ dài cao độ, vì vậy hãy chia nó cho 2.
Các cao độ phổ biến là 1/4", 0,325", 3/8" và 0,404". Nhiều máy cưa của chủ nhà sử dụng xích có cấu hình thấp 3/8", có cùng bước 3/8" nhưng chiều cao liên kết truyền động ngắn hơn. Việc chỉ định này quan trọng vì xích 3/8" kích thước đầy đủ sẽ không hoạt động trên thanh cắt dành cho cấu hình thấp. Đừng cho rằng số in trên mũi thanh cũ vẫn đúng; thanh có thể đã được lắp sai xích ở một thời điểm nào đó. Đo dây xích cũ và xác nhận trước khi đặt hàng.
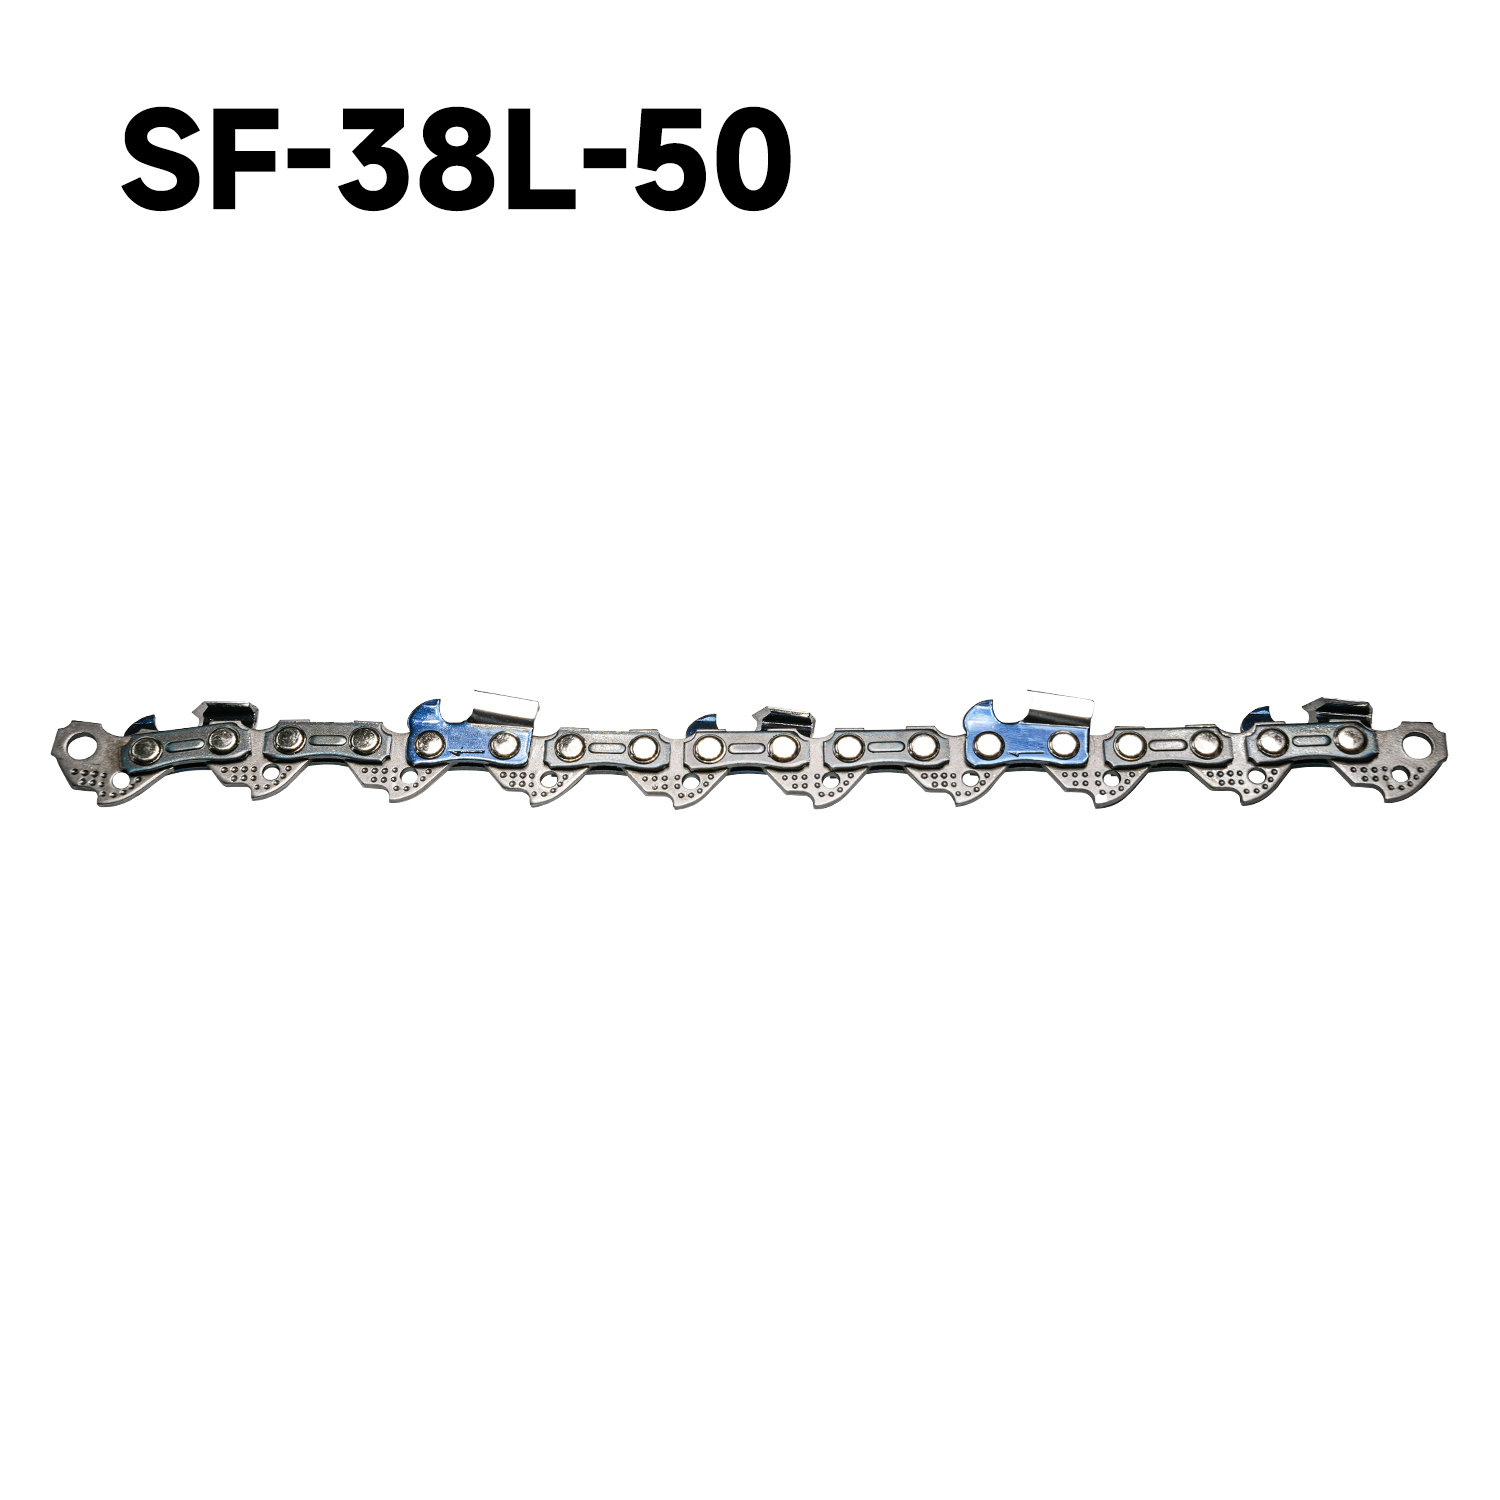 Xích cưa xích có độ dốc thấp 3/8" Phù hợp với ký hiệu cấu hình thấp 3/8" mà nhiều chủ nhà sử dụng. Xác nhận chiều cao liên kết ổ đĩa trước khi đặt hàng, vì xích 3/8" kích thước đầy đủ sẽ không vừa với thanh có cấu hình thấp. Xem sản phẩm →
Đo thước đo xích
Máy đo là độ dày của liên kết truyền động, bộ phận nằm trong rãnh thanh. Bạn đo tang phẳng rơi vào rãnh chứ không phải răng dao cắt. Hầu hết các dây chuyền đều sử dụng thước đo 0,043", 0,050", 0,058" hoặc 0,063". Thước cặp là công cụ phù hợp cho việc này; sử dụng hàm dưới trên tang liên kết truyền động và ở gần chân liên kết nơi bề mặt chưa bị mòn.
Các lỗi về thước đo rất dễ bị bỏ qua vì dây xích có thể trông chấp nhận được khi nhìn từ bên cạnh. Nhưng nếu thước đo quá dày so với rãnh thanh, xích sẽ bị bó lại. Nếu nó quá mỏng, nó sẽ kêu lạch cạch và có thể rơi ra khi cắt. Luôn kiểm tra một số mắt xích truyền động và sử dụng số đọc nhỏ nhất khi xích có độ mòn không đều.
Đếm các liên kết Drive
Số lượng liên kết truyền động xác định độ dài chính xác của vòng dây xích. Để đếm chúng:
- Đặt sợi xích lên một chiếc ghế phẳng và duỗi thẳng nó ra.
- Chọn một liên kết ổ đĩa và đánh dấu nó bằng một chấm sơn nhỏ hoặc một miếng băng dính.
- Đếm từng liên kết ổ đĩa cho đến khi bạn quay lại liên kết đã đánh dấu.
Đây là con số được sử dụng trong danh sách thay thế, thường được viết dưới dạng 56 hoặc 72. Thay vào đó, không tính số răng cắt. Trên nhiều xích, số lượng dao cắt bằng một nửa số mắt xích dẫn động, nhưng không phải lúc nào cũng vậy, đặc biệt là trên xích bỏ qua. Vì vậy, hãy đếm trực tiếp các liên kết ổ đĩa. Nếu bạn mua dây chuyền cho một thanh mà bạn không thể xác định được thì việc đặt dây xích cũ xung quanh thanh và đọc số lượng mắt xích có thể hữu ích, nhưng việc đếm trực tiếp trên dây chuyền là phương pháp đáng tin cậy nhất.
Bảng tóm tắt đo lường
Hãy để chiếc bàn này gần bàn làm việc của bạn khi bạn chuẩn bị đặt hàng các bộ phận.
| Đo lường | Công cụ | Đo ở đâu | Đơn vị tiêu biểu |
|---|---|---|---|
| Chiều dài thanh | thước dây | đầu thanh vào thân cưa | inch (ví dụ: 16, 18, 20) |
| Cao độ | thước cặp | tâm đinh tán 1 đến tâm đinh tán 3, chia cho 2 | phân số inch hoặc số thập phân |
| Máy đo | thước cặp or micrometer | độ dày tang liên kết ổ đĩa | 0,043, 0,050, 0,058, 0,063 |
| Liên kết ổ đĩa | nhãn cầu và điểm đánh dấu | đếm tất cả các liên kết ổ đĩa xung quanh vòng lặp | số nguyên |
Khi bạn có đủ bốn số, kích thước chuỗi sẽ được mô tả đầy đủ. Chiều dài thanh là một thông số kỹ thuật riêng biệt nhưng nó quyết định chính thanh đó. Nếu bạn không thể đo được một trong các số của dây chuyền thì phần đuôi của hầu hết các dây chuyền đều có mã được đóng dấu có thể trợ giúp nhưng mã được đóng dấu sẽ bị mòn và có thể do thiết lập hỗn hợp. Trong những trường hợp đó, hãy dựa vào số đo chứ không phải trí nhớ.
Đặt các con số vào công việc
Bắt đầu với thanh vì nó đặt kích thước vòng lặp. Sau đó khớp bước xích với bánh xích ở mũi thanh và bánh xích dẫn động. Thước đo phải phù hợp với rãnh gia công. Cuối cùng, số lượng liên kết ổ đĩa phải chính xác bằng số mà vòng lặp có thể đáp ứng khi được căng chính xác. Nếu tất cả bốn số khớp nhau, dây xích sẽ nằm đúng vị trí, cắt thẳng và có thể dự đoán được độ căng.
Một bộ phận không khớp không chỉ gây ra tiếng ồn. Thước đo quá cao sẽ kéo và tạo ra nhiệt, làm tăng tốc độ mài mòn của rãnh. Bước nhảy sai dẫn đến nhảy vọt và có thể làm hỏng cả mũi thanh và đĩa xích. Xích là một liên kết truyền động quá dài cần có lực căng cực lớn để giữ nguyên, trong khi chuỗi quá ngắn sẽ bị ràng buộc. Đây cũng là lý do tại sao Độ căng của xích ảnh hưởng đến độ mòn của thanh dẫn hướng rất lâu trước khi vấn đề trở nên rõ ràng từ bên ngoài.
Nếu bạn đặt hàng lần đầu tiên, hãy bắt đầu với một thanh bền được thiết kế để làm việc thường xuyên. Sự khác biệt giữa các thanh mũi đĩa cứng, nhiều lớp và có thể thay thế ảnh hưởng đến cách thanh xử lý nhiệt và mức độ dễ dàng bảo dưỡng đầu. Sau khi thanh được chọn, hãy nối dây chuyền theo số đo ở trên. Đối với nhiều công việc cắt, thanh nhiều lớp là một lựa chọn tốt ở mức trung bình.
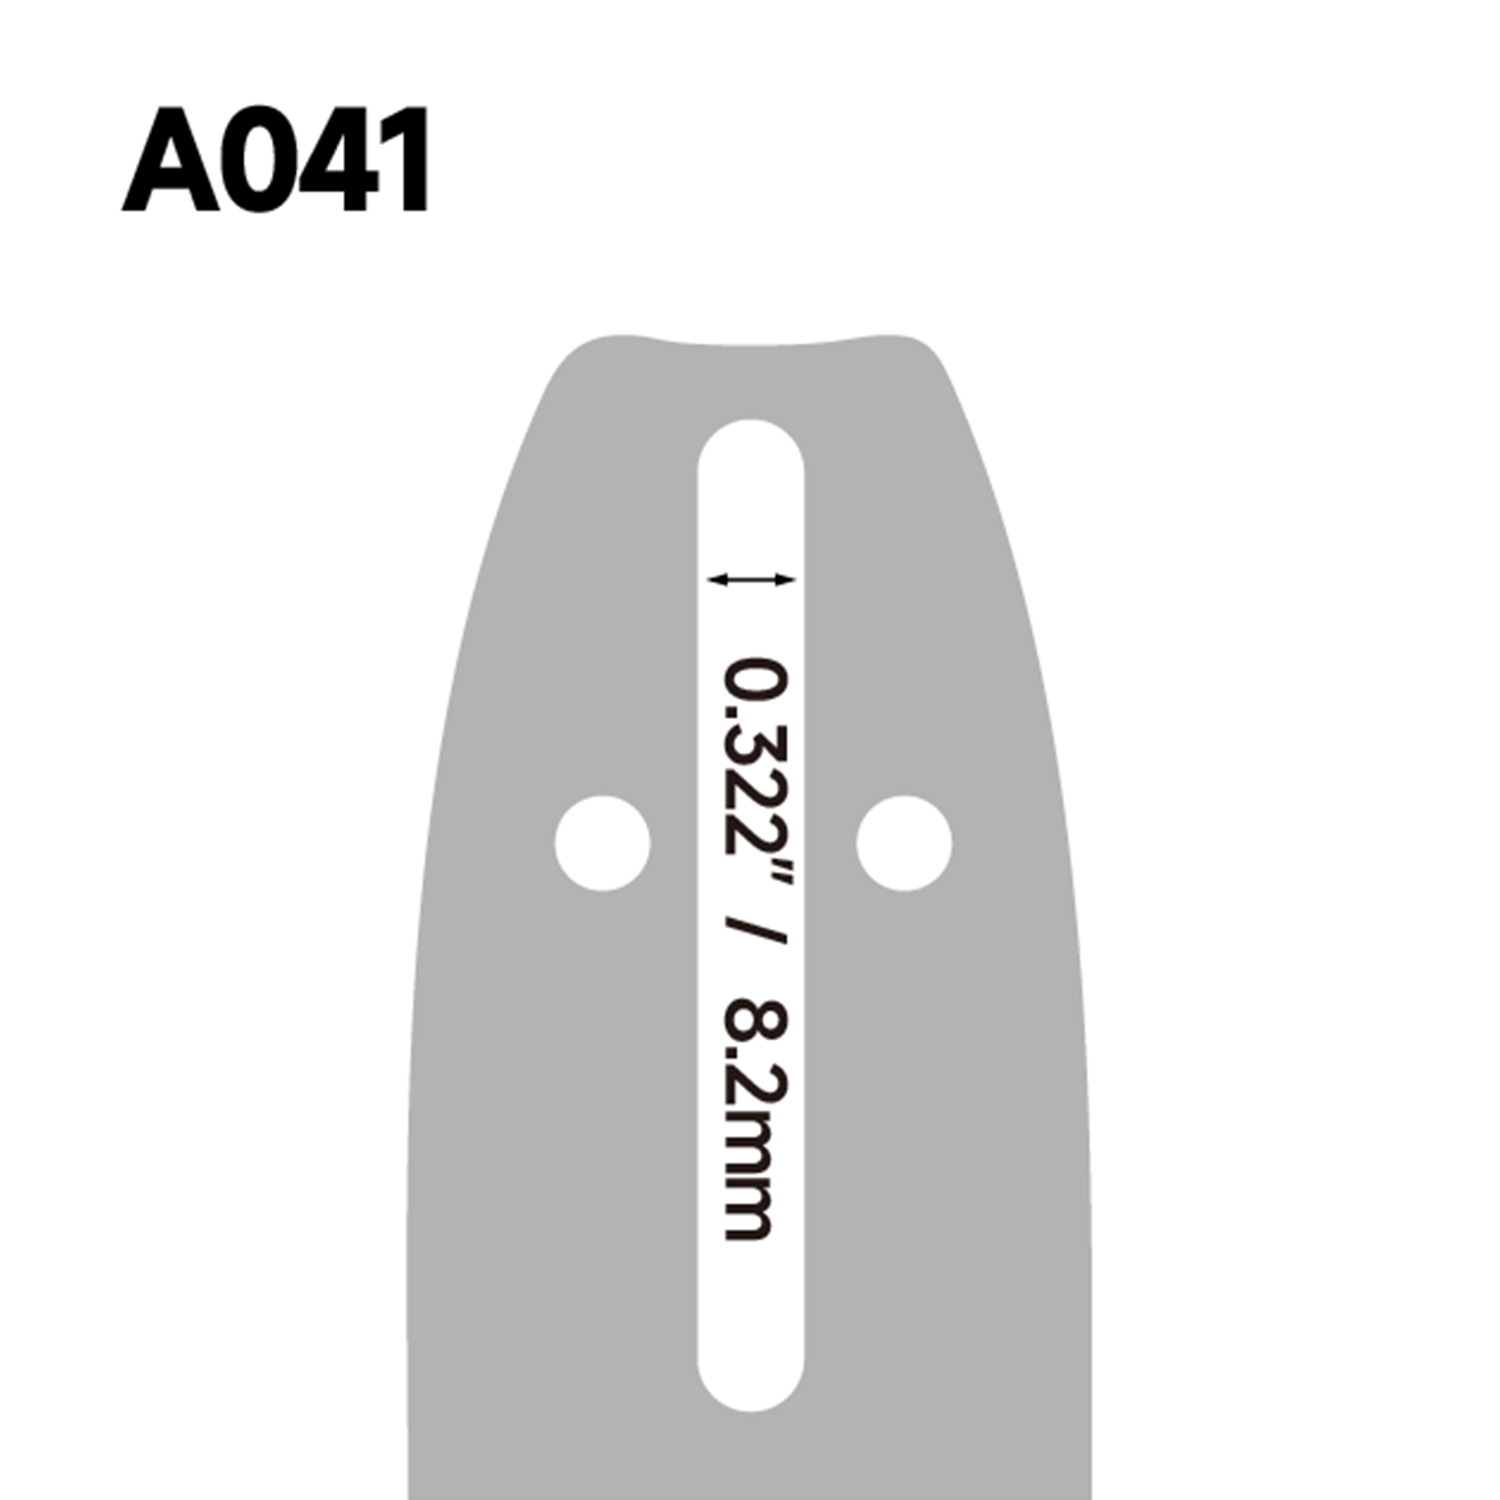 Thanh dẫn hướng nhiều lớp cho cưa xích Một lựa chọn tầm trung vững chắc cho nhiều công việc cắt. Các thanh nhiều lớp mang lại sự cân bằng giữa độ bền và khả năng sử dụng, khiến chúng trở thành lựa chọn hợp lý đầu tiên sau khi đo các thông số kỹ thuật xích của bạn. Xem sản phẩm →
Khi bạn đã có bốn con số, việc thay thế các bộ phận chỉ là vấn đề phù hợp với thông số kỹ thuật. Nếu bạn muốn xem những gì hiện có sẵn, hãy bắt đầu với đầy đủ dòng sản phẩm .

